为了提高行走舒适性和减轻脚步声,簇状地毯必须有底层。早期主要使用橡胶乳胶的发泡材料或PVC塑料。近年来已广泛采用聚氨酯软泡作地毯底衬材料。其优点是:具有优异的减震性、舒适性、抗老化性和耐潮湿性;可用一般的溶剂和清洗剂清洗;软泡良好的吸水性使底衬不含任何水析出物,不会象乳胶泡沫制品那样形成水斑;采用聚氨酯涂覆地毯,不象橡胶乳胶那样蒸发大量的水,既有利于改善环境又节约了涂覆能耗,加工工艺较为经济。
一、 配方和性能
1、 配方:其原料和配方与常规聚氨酯软泡类似。
(1) 原料:
① 聚醚多元醇:分子量3000以上的聚醚三元醇;高分子量,高活性聚醚;聚合物聚醚(即接枝聚醚)。
② 多异氰酸酯:TDI;聚合MDI;改性MDI。
③ 催化剂:有机锡类:如二丁基锡二月桂酸酯;叔胺类:如三乙撑二胺。
④ 匀泡剂:有机硅泡沫稳定剂。
⑤ 发泡剂:F-11;水。
⑥ 填料:为提高硬度和降低成本,加入20~30%无机填料:如白垩、白云石、氢氧化铝、重晶石等。
(2) 基本配方:
聚醚(羟值56)…………………………………………100
有机锡……………………………………………………0.1~0.3
三乙撑二胺………………………………………………0.2~0.5
匀泡剂………………………………………………………1~2
H2O…………………………………………………………2~4
F-11…………………………………………………………0~20
填料……………………………………………………… 20~30
异氰酸酯指数………………………………………………105
(3) 性能:
① 主要性能:
密度(kg/m3) 32~52 压缩变形(%) 3~5
压缩模量(压缩40%)(KPa)2~2.5 撕裂强度(KPa) 44~53
拉伸强度(KPa) 90~120 断裂伸长率(%) 200~250
回弹率(%) 41~46 成穴硬度(MPa) 2.5~2.9
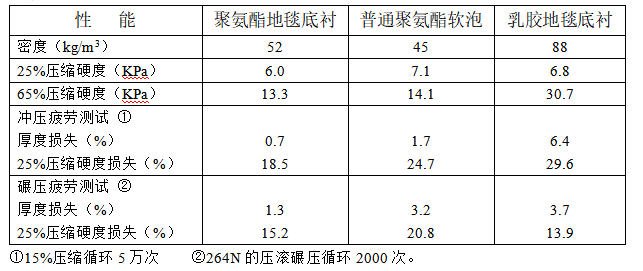
② 说明:使用无机填料或提高异氰酸酯指数可增强泡沫硬度,但使它抗疲劳性能明显下降。如要提高泡沫压缩硬度又不降低抗疲劳性能,则可在聚醚中增加聚化物聚醚的比例。即增加有机填料,但成本增加。
③ 工业级地毯底衬性能比较:
二、 生产工艺:(常用间接涂覆工艺)
从横向往返移动或喷管从浇注头中输出的反应混合物,涂覆在涂有脱模剂的大滚筒上,用刮浆刀将混合物刮成所需厚度。再将经电加热器干燥过的地毯立刻贴在不流动的液体反应混合物上,加热使反应混合物发泡膨胀或贴合在地毯上,从传送装置上取下,涂覆后的地毯,以冷却修整后即为成品。
三、设备:
(一)、基本要求:地毯运行速度<3mm/min;宽度1.25m;泡沫成型厚度3~4mm,每小时可生产180m,每天以生产20个小时计可生产3600m,即4500m2,参考有关资料及实验表明,其密度以200~250kg/m3(即0.2~0.25)为宜,则每m2底衬需料0.6~1kg,若每天生产3600m2,则需原料2.16~3.6T,为了节约原料和提高混合料的粘度可加30~50%的无机填料,(如碳酸钙)则每天可节约原料0.7~1.8T。原料以1.5万元/T,则可节约1~2.7万元。
本设备由两部份组成:浇注机和涂覆机。
(二) 、浇注机(精密微型软泡发泡机:PU20F-WR)。
1、 总吐出量:
当运行速度3m/min,宽度1.25m,厚度4mm,密度为250kg/m3时,其要求总吐出量为3.75kg/min,当运行速度3m/min,宽度1.25m,厚度3mm,密度为250kg/min时,要求总吐出量为2.81kg/min,即要求浇注机的总吐出量为1.5~4kg/min(25~66.6g/s)设计混合比A:B=100:50(无级可调)料温22~25℃。
2、 主要配置:
(1) 罐:
① A料罐:2×160L(φ500×800)三层结构:内胆为耐酸不锈钢,附加热(或冷却)夹套,外包聚氨酯硬泡绝热层,附有螺旋挡板的冷却夹套设有浆式搅拌(转速80r.p.m)。配摆线减速电机0.75kw4P,盖上附有加料口,加料管,放气口,视(灯)镜,底部设有出料口、回流口、控温探头及夹套的冷却水进出口等。浆式搅拌可使加入的填料上、下拌均匀,不会沉底。两个A料罐可一个作加填料并拌匀,一个作A料浇注贮料之用。
② B料罐:160L(φ500×800)三层结构:内胆为耐酸不锈钢,附加热(或冷却)夹套,外包聚氨酯硬泡绝热层,设有框式搅拌(转速23r.p.m)配摆线减速电机0.75kw4P,盖上附有加料口,加料管,放气口,视(灯)镜,底部设有出料口、回流口、控温探头及夹套的冷却水进出口等。
③ 清洗液罐:20L(φ273×300)
(2) 泵:
A计量泵:由于要输送和计量含填料的原液,故选用20型单螺杆泵(31cc/R)要求转速n=60~80r.p.m,由MBW-15-C型无级变速电机传动(1.1kw 6P)(n=26~130r.p.m)
B计量泵:选用低速高精度计量泵GJ20(20cc/R)由MBW-07-C型(n=26~130r.p.m)无级变速电机传动(0.55kw6P)
(3) 浇注头:38-Ⅱ型 电机1.5kw2P 多楔带传动 转速6025r.p.m
三位气缸转阀轴式切换,混合头φ38×100
A料管:A:M33×2——5m;B:M22×1.5——5m 悬臂式吊挂
(4) 电气及仪表:电气元件:采用出口型空气开关和交流接触器。
智能型数显温控仪(铂电阻探头)3套 自动控制和显示原料温度。
数显压力表(2MPa) 2套 显示计量泵出口压力,可调节浇注压力和回流压力。
数显转速表(0~999r.p.m) 2套 显示计量泵转速和排量,以确定浇注量和混合比。
电脑程控器(HN60) 1套 调节浇注时间(浇注量)及控制自动清洗。
三、 涂复机(常用三种方案)
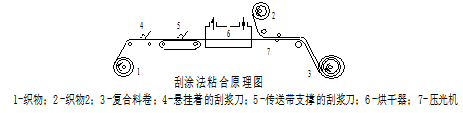
1、 刮涂法粘合:
直接将聚氨酯混合料通过料浆槽涂布在织物表面,并用刮浆刀控制涂层的厚度及分布均匀,涂层在烘烤并用辊筒压合。
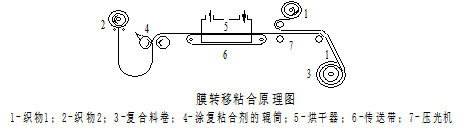
2、 膜转移粘合:
通过料浆槽及刮刀将聚氨酯混合料均匀涂布在不会粘料的传送带或作过不粘处理过的辊筒表面,使其形一层薄膜,通过传送带或辊筒的转动,将该薄膜转移到织物上。
经烘烤和压合后即能达到要求。
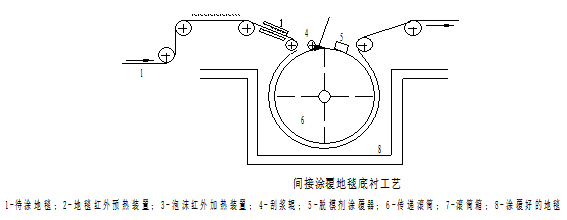
3、 间接涂覆:
从横向往返移动的浇注头中所输出的反应混合物,直接或通过软管涂覆在涂有脱模剂的滚筒上,并由刮浆刀将其刮成一定厚度,随着滚筒的转动,已不流动但仍呈液态的泡沫混合物立即贴在由红外加热装置干燥过的地毯上,随着进一步加热,使泡沫混合物发泡和熟化,经冷却和修整后,即得到成品。
聚氨酯整体解决方案提供商
手机:张经理 138-0668-4906
电话:0577-86052501
邮箱:FL@pumcn.com
地址:温州市瓯海区104国道鹅湖段83号宏地智能科创城8幢
网址:www.pumcn.com
截屏,微信识别二维码