温州飞龙聚氨酯设备工程有限公司
英文官网:https://www.flpumachine.com/
一、一个要求
飞龙聚氨酯机器设备从1995年就开发成功聚氨酯自结皮制品(方向盘、扶手等)的成套生产设备,经过这些年来的不断完善和改进,其主要性能已达到同类进口设备的水平,可适用不同原料,生产出多种规格、不同要求和各种用途的自结皮制品(方向盘、扶手等)。
国产设备比进口设备具有下列优势:
1、 可按用户要求“量体裁衣”,能满足工艺条件高效实用的设备,为用户创造丰厚效益。
2、 及时有效的售后服务,按时解决用户所遇到的各种问题。
3、 长期提供廉价的优质配件,不会因使用进口设备,配件高价而造成“买得起,养不起”,高昂的维护费用,使生产成本大为增加。
4、 国产设备成本较低,选用与进口设备相当的国产设备时,投资及维修费用均可大大节约。
二、两个目的:
用户购置设备时都希望达到两个目的:正品率高(达到丰厚效益)和故障率低(保证正常生产)
1、 如何达到正品率最高:(料、机、模、用)
(1) 合格的原料和合适的工艺:
目前烟台万华、温岭德丰、上海彼优等单位,都可以供应优质的聚氨酯自结皮组合料,只要按要求的混合比、料温及模温等工艺条件,就有可能生产出优质自结皮制品。
对聚氨酯自结皮制品基本要求:
① 必须具有一层有一定强度、一定厚度、表面光洁的自结皮。
② 其芯部和表皮有较大密度差,芯部应具有高弹性的开孔结构。
③ 其主要机械性能:
成型密度400-600(kg/m3)
表皮硬度40~85(邵A)
表皮密度/泡沫芯密度(kg/m3)800~1100/150~400
表皮撕裂强度/泡沫拉伸强度(N/mm2) 3~12/0.3~1.5
断裂伸长率/泡沫芯断裂伸长率(%)100~200/80~160
④ 调整不同的混合比或不同组成可生产出不同表面硬度或不同弹性的自结皮制品。
(2) 性能优越的设备能保证长期可靠运转:
生产聚氨酯自结皮制品设备主要由两部份组成:
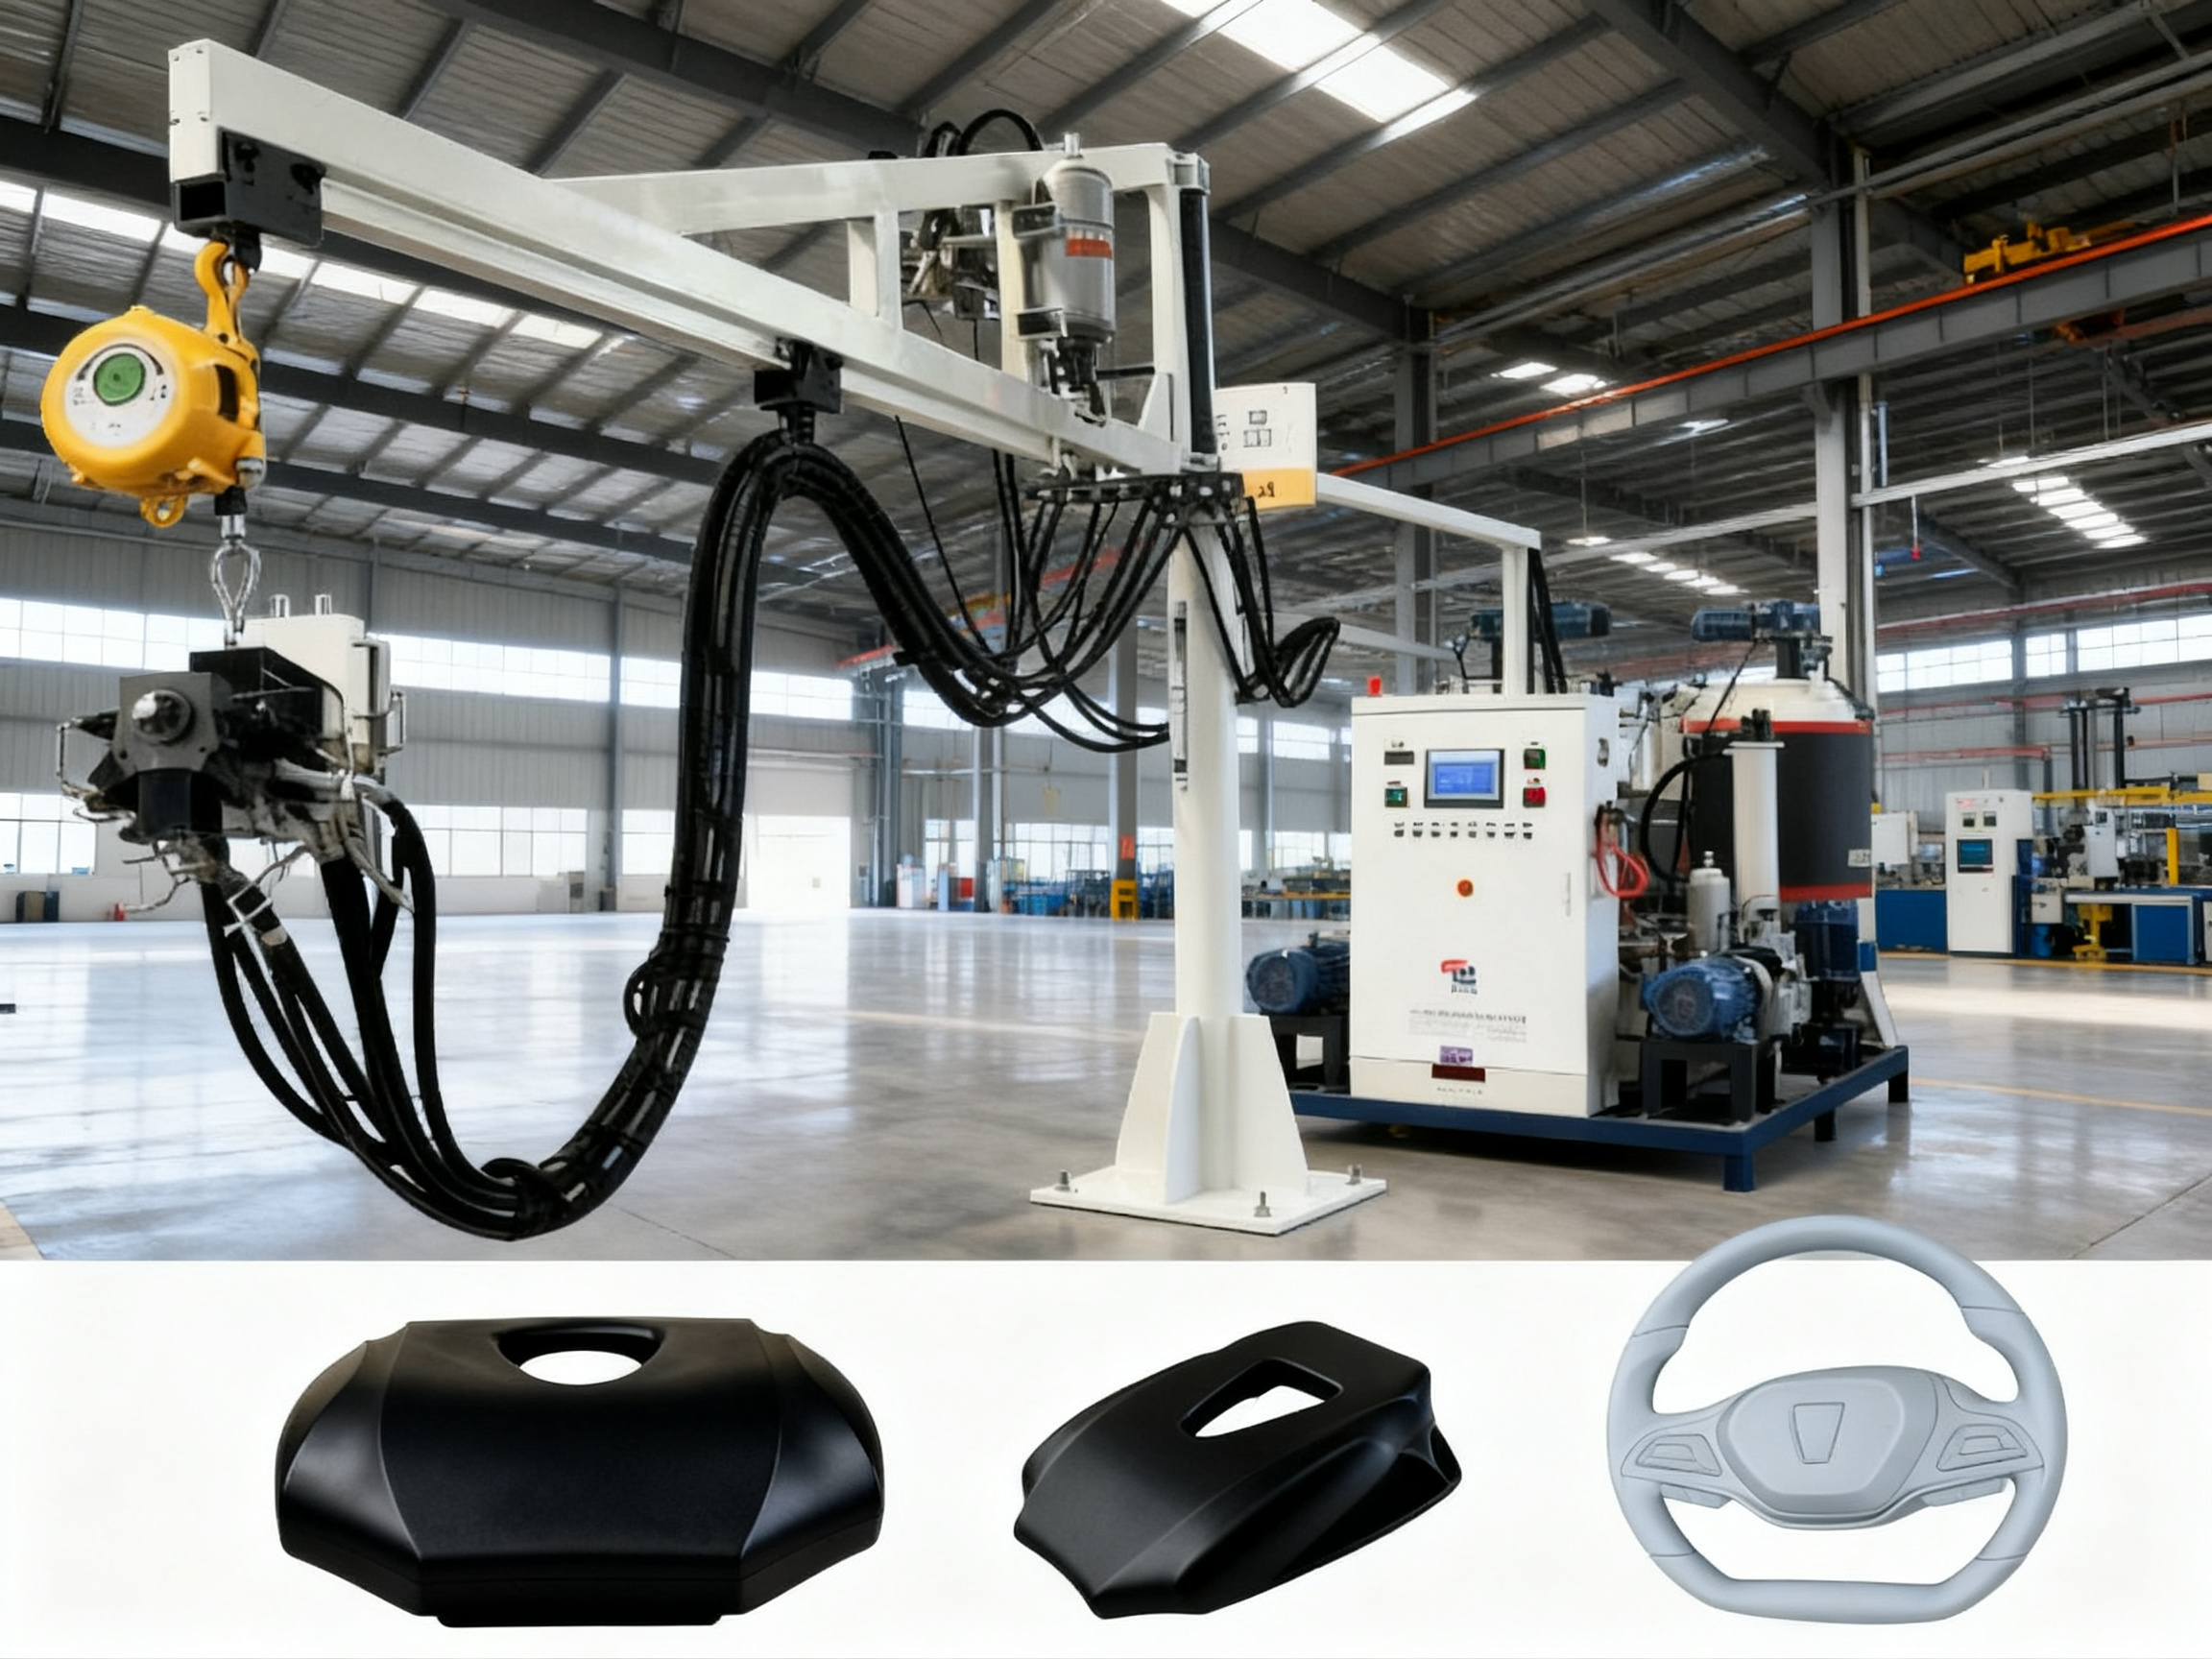
① 浇注式发泡机(PU20F-R):将控制到一定温度的两组份原液,按配方要求准确计量和均匀混合后定量浇到模具中,因聚氨酯自结皮制品生产是化学反应,必须作到计量准和混合匀,是保证制品正品率的关键。
② 模具承载生产线,(根据产量要求设计),一般为圆形或长圆形,以能安放多个模具。
(3) 合理设计的模具,有利于浇注料的畅流和表面气泡的排除:
闭模浇注时,高要求的自结皮面要朝下,要求浇注料呈薄膜状进入模腔,为了消除料中带入气泡,希望流速≤1.5m/s,浇口厚度≤2mm,且上下模应紧密贴合,能排气而不漏料。
(4) 正确的操作方法:能按不同的模具,采用与之适应的浇注工艺(浇注量、浇注时间等),发生不正常现象时,能具体分析,迅速排除。
2、 如何使设备故障率最低:
(1) 所选用的设备能适应所使用的原料(能满足要求的工艺条件)
① 常用参数:重量混合比A:B=100:40~45 料温:22±2℃ 模温:35~45℃
A料:(聚醚多元醇组份)
粘度:(25℃ mpas) 800-1200
比重:(25℃) 1.05-1.08
B料:(异氰酸酯组份)
粘度:(25℃ mpas) 200-600
比重:(25℃) 1.2-1.24
② 反应性:
乳白期(CT):12~20S 升起期(RT):60~120S
胶化期(不粘期)(GT)40~80s 脱模期(DMT):180~300S(3~6min)
③ 工艺要求:
a、 自结皮发泡应严格控制原料中的水含量,因H2O与NCO反应生成CO2,难能以液态存在于发泡体系中,从而破坏了表皮的形成,一般要求多元醇中H2O<0.01%。
b、 为获得一定厚度的表皮,就应注模具过量(常过量20-40%),增加发泡剂用量可使表皮密度提高;若想生产薄皮制品,可由降低发泡剂用量或提高模温来调节;用高沸点发泡剂为二氯甲烷(39.8℃)代替部份F-11(23.7℃)可明显增加表皮厚度;若要改善泡孔结构,提高开孔率,可有控制地注入少量空气。(增加成核作用)
c、 根据原料、工艺和模具情况应严格控制模具温度。
(2) 设备先进、配置合理、结构简单、材质优良、操作方便、维修简单。
(3) 操作或维修人员能按要求定时保养或更换易损件。
3、 聚氨酯自结皮制品生产工艺流程框图
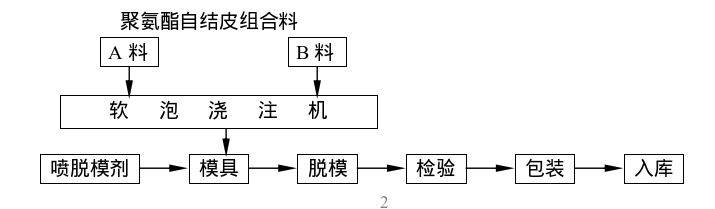
为了提高产量和节省原材料,应集中一批模具进行断续浇注(由电脑程控器来控制其浇注量),待一批模具断续浇注完成后,才自动清洗浇注机的混合腔,这样,一次可以生产多个相同或不同规格的自结皮制品。
三、结构简介:
(一)软泡浇注机(由罐、泵、头、控组成)(详见PU20F-R机流程图)
A、料罐(罐):罐体由耐酸不锈钢内胆(氩弧焊),加热夹套及外包聚氨酯硬泡绝热层,新型结构采用经机床加工的平盖,它比凸盖提高了同心度,且搅拌轴较短,使搅拌更稳定,密封更可靠,由于降低了料罐上部的空间,减少罐内湿气使原料变质。
B、计量部份(泵):
1、 影响计量精度的因素:
(1) 均衡供料与正常过滤:原液粘度与料温有关,在工艺条件许可的条件下,可适当提高料温、降低粘度更便于供料。若原液粘度过高(>2000CPS)可往料罐中加入<0.03Mpa氮气,达到向计量泵均衡供料。
(2) 计量泵:驱动装置及转速数显等的结构与精度,由于采用了低速高精度计量泵,精密驱动无级变速机与数显转速表等,在正确的使用条件下,其误差应<0.5%。
(3) 输料及回流系统阻力稳定,压力调节灵敏。
注:高要求的聚氨酯设备的计量方式都采用“全回流——浇注”流程,而不采用“直通”流程:
由料罐经过过滤后的A、B原液分别由计量泵按配方要求输入混合装置,混合均匀即可浇注。
其优点是流程简单、不需要回流管,常用于要求不高的场合,如聚氨酯硬泡喷涂。
“全回流——浇注”流程:由A、B计量泵输至混合装置中,由同步切换开关控制,浇注
时使A、B料全量进入混合腔,在高速搅拌的混合头作用下混合均匀后即可浇注;若停止浇注则切断A、B料进入混合腔,而全部回流到原来料罐。通过调节进料压力与回流电压力,可使浇注时保持恒定的混合比,不会造成刚开始混合或混合结束时混合比(瞬间配比)变化而产生次、废品,可大大提高制品的正品率。
2、 计量泵配置及主要参数:设计混合比: A : B=100 : 40(无级可调)(浇注时间:3~6S)
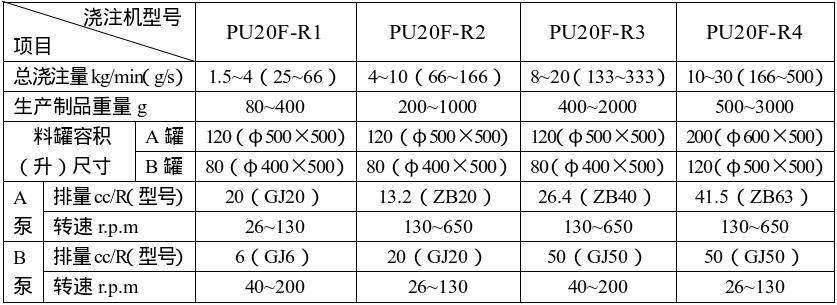
C、混合装置(浇注头)
1、 浇注——回流切换装置:
三位气缸经齿条、齿轮同步切换两组份转阀轴(齿条在最高位置时:A与B转阀处于对混合腔进行气冲或清洗位置,而A、B料为回流状态;齿条在中间位置时:A、B料处于回流状态,清洗或气冲关闭,(故清洗孔永不堵塞);齿条在最低位置时:清洗或气冲关闭,A、B料为浇注状态),浇注时,A与B原液通过节流片小孔注入混合腔;回流时原液通过回流调节阀回到各自料罐(为防止产生气泡及稳定料温,故回流原液从底部进入料罐)
2、 压力调节装置:
装在浇注头两侧的回流调节阀可对原液的回流压力进行精密调节(要求调节灵敏,微调可靠,不会堵塞)。
浇注压力可由节流片孔径调节,节流片孔径可参考下式确定:

d(mm)=5√Q/V
Q:原液流量(L/min)按浇注量确定。
V:原液流速(m/s)常取3~5。
3、 搅拌传动及轴端密封:
二极电动机经同步齿轮带传动,搅拌转速为4750r/m轴承为进口高精度轴承,轴上设有精密油封及特殊密封,以防止混合料向上倒料,(操作时应注意,当漏斗的出料口因结料而变小时应及时更换,以免因混合腔内压力过高而向上倒料)。
4、 清洗装置:
为使每批制品浇注后混合腔干净(不漏气、不残留清洗液),以保证下一周期的浇注能顺利进行。由电脑程控器经电磁阀使其自动进行气冲或液洗,并可有效地防止原液倒入清洗管路。
5、 混合头:
采用特殊设计的高剪切型混合头:简单实用、混合均匀、断续浇注时不会造成压力波动,极易清洗干净。
改变漏斗出料孔的大小,可调节混合料在混合腔中的停留时间。
D、控制与显示(控)
1、 电脑程控器(性能稳定、结构可靠、操作方便、易懂易学)
(1) 浇注量的自动控制与显示,可控制99个工位的不同或相同的浇注量(浇注时间0.10~99.9秒)
(2) 控制断续浇注的制动:每个模具浇注后,为了防止浇注头滴料,应在浇注停止时,将转阀轴齿条在中间位置(原液回流、清洗关闭)此时混合头电机停转并制动。
(3) 控制自动气冲与液洗:一批模具浇注完成后,若停浇时间较长时(超过乳白期2/3的时间)即应进行自动清洗程序:气冲——液洗——气冲(以上混合头均高速旋转)——气冲(混合头停转)。调节各程序的时间即可将混合腔洗净吹干。
2、 控温系统:
料温的稳定才能保证生产正常进行,一般要求料温22±2℃,由料罐底部夹套内的电加热管通过加热导热油来加热原液,通过料罐底部的温度传感器使料温由数显温控仪自动控制。
3、 原液压力显示:
采用高精度数显压力表及薄膜式压力传感器,显示精度可达0.01Mpa
4、 流量(计量泵转速)显示:
由高精度转速表显示计量。泵转速,可计算或实测出各泵流量及混合比。
(二)模具承载生产线:按用户要求设计及制造。
四、机型选择参考资料:
(1) 模塑聚氨酯生产有三种工艺及相关的设备。
① 高压机:采用高压泵计量,使两原液形成高速液流(>150m/s)而冲撞混合,由精密配合的高压推杆将混合腔刮净,由于采用高压冲撞混合及自结型浇注头,其优点:浇注头体型较为轻巧,浇注后不需用溶剂清洗,适合于每次浇注后间歇时间较长的生产,(如常用冰箱生产)高压机结构复杂,投资较大,对操作及维修技术要求高,但高压机对很小浇注量或两组份混合比,粘度相差较大的原液就不太合适。
② 高速机:采用中压计量,高速锯齿形螺杆混合(转速>15000转/分),利用推进锥形的高速螺杆而刮净混合腔,不需用溶剂清洗(如DESMA机),它要求加工精度很高,机构复杂,设备投资大,对操作及维修人员要求高,目前主要用小浇注量设备。
③ 低压机:采用低压计量、机械搅拌混合,用溶剂清洗混合腔,其优点是结构简单、操作方便、投资较省,可适用各种粘度或混合比的原液,可调节范围较宽,特别适用浇注几十个制品后再间歇的批量生产聚氨酯制品(浇几十次仅清洗一次)
五、基本配方 重量份数(pbw)
高活性聚醚多元醇:羟值25-30,Mn = 4000-6000 100
链增长剂(芳香二胺类) 0~30
交联剂(丁二醇、乙二醇、氨基多元醇、二胺) 0~ 8
叔胺催化剂 0.2~1.5
锡催化剂 0.005~0.025
颜料糊/光稳定剂 3~10
发泡剂:F-11或二氯甲烷 16~30
泡沫稳定剂 1~2
异氰酸酯指数 80~100
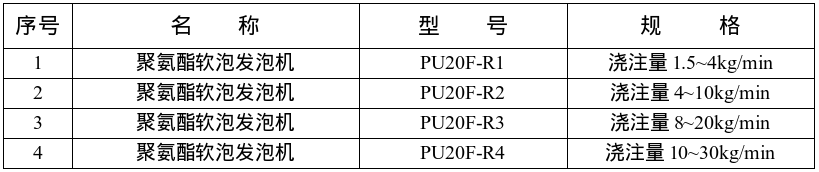
六、聚氨酯自结皮设备型号
聚氨酯整体解决方案提供商
手机:张经理 138-0668-4906
电话:0577-86052501
邮箱:FL@pumcn.com
地址:温州市瓯海区104国道鹅湖段83号宏地智能科创城8幢
网址:www.pumcn.com


截屏,微信识别二维码