温州飞龙聚氨酯设备工程有限公司
英文官网:https://www.flpumachine.com/
摘要:本文简介了热塑性聚氨酯弹性体(TPU)母料的生产工艺有主要设备。

关键词:TPU、双螺栓连续法、传送床连续法。
热塑性聚氨酯弹性体(TPU),是由低聚物多元醇软段与二异氰酸酯—扩链剂硬段构成的线性嵌段共聚物。它和其他热塑性塑料相似,室温下具有橡胶弹性和塑料特性,高温下会熔成粘流体,可由注塑机加工(如挤出、注射、压延、吹塑、模压等),无需混炼与硫化等后处理工艺,可节约能量,且制品可回收再利用。TPU是加热可塑化,溶剂可溶解的聚氨酯弹性体。与MPU(混炼型聚氨酯弹性体)和CPU(浇注型聚氨酯弹性体)比较,化学结构上没有或少有化学交联,分子基本上是线性的,而存在一定的物理交联。它具有高模量、高强度、高伸长和高弹性。优良的耐磨、耐油、耐低温、耐老化性能。可用一般塑料加工方法生产各种制品,废料可回收利用,可广泛使用助剂与填料,以改善某些物理性能、加工性能或降低成本。

1、分类:
1.1按结构特点分:(1)全热塑型:分子之间不存在化学交联链,仅有以氢键为主的物理交联键,可溶于DMF等溶剂,其异氰酸酯指数(NCO/OH)r0≤1。
(2)半热塑型:分子之间含有少量脲基甲酸酯化学交联剂键,是热塑性和热固性的聚合物,由于其颗粒中存有少量异氰酸酯基,故贮存中必须避免接触水分。为使制品成型后的交联反应趋于完全,须进行加热熟化,其再生利用较难(其化学键在150℃以上时会断裂,才能复用)但少量的化学交联键的存在对改善制品的压缩永久变形和耐化学品性能有所改进。
1.2按制备的原料分:(1)聚酯型:其耐热与机械性能比聚醚型优越。
(2)聚醚型:指以PPG或PTMG为原料制成的TPU,PPG型物性较差,较少实用,而PTMG型价格较高,仅用于一些特需之处。
2、原料和配方:
2.1原料
2.1.1聚醇
1)聚酯多元醇(PES)
聚己二酸乙二醇酯,Mn 2000,羟值55±3 mgKOH/g(PEA-2000)
聚己二酸乙二醇丁二醇酯 Mn 2000,羟值56±3 mgKOH/g(PEB-2000)
2)聚醚多元醇(PET)
①聚氧化丙烯二醇二醇(PPG)Mn 2000,羟值56±3 mgKOH/g
②聚四氧呋喃二醇(PTMG) Mn 2000,羟值56±3 mgKOH/g。
2.1.2二异氰酸酯,常用MDI(价格较低,来源方便,全面的经济技术效果好),它具有环状、紧密、对称的核能加强TPU物性。二苯基甲烷二异氰酸酯(MDI)(芳香族)纯MDI在常温下为白色或微黄色固体,加热时有刺激性臭味,熔点≥38℃,沸点194~199℃/5mmHg,密度:1.19。分子式及分子量:C15H10N2O2;250
2.1.3扩链剂(低分子二醇):
1,4丁二醇(BDO)(脂肪开链二醇)
为无色油状液体,极易吸水,相对分子量M=90.1、密度1.02,沸点:229.5℃,熔点20.1℃
2.2配方:
PES(MW2000,二官能度) 1摩尔
MDI 3摩尔
BDO 2摩尔
异氰酸酯指数R=(NCO/OH)=0.97~1.03
性能:密度 1.2 硬度(邵A) 70-95
拉伸强度MPa 35-40 300%模量MPa 3-18
伸长率% 450-700
磨耗(克损失)0.0025~0.15 脆化温度 -17~-30℃
3、生产方法:
3.1一步法:用既定原料,在一定的设备中,将聚酯、MDI、BDO三种按一定配比混合制成TPU,若用二组份:常将MDI为一个组份,聚酯和BDO混合成一个组份。
3.2预聚体法:先将聚酯和MDI预聚,再用BDO扩链而生成TPU,按理论上它可使刚性和柔性链段分布均匀,TPU物性较佳,但实际工业生产中很难做到,存在下列问题:1)由于MDI比较活泼,在预聚体制作中,粘结反应釜壁严重,清理困难,使传热效率降低,延长了操作时间;2)预聚体法生产周期长,生产效率低,不适用于工业,仅适合实验室操作。3)预聚体法能源耗费高,生产成本较高;4)由于MDI预聚体粘壁会产副反应,打乱了-NCO和OH的含量比,使制成TPU物性达不到原先的要求。
3.3按以上所述,目前TPU母料的工业化生产以采用一步法为宜。

4、生产工艺:
4.1双螺杆连续法:
4.1.1生产工艺:
将高分子聚酯二醇(PES)熔化后加入A料罐,加热到要求料温(100~120℃)后在低速搅拌下真空脱水2~3h,使之含水量<0.05%,解除真空通氮气后备用;
将MDI熔化后加入B料罐,加热到要求温度(60~70℃)后在低速搅拌下真空脱气0.5~1h,使之达到要求后,解除真空并通氮气后备用;
将低分子二醇(BDO)加入C料罐加热到要求温度(30~50℃)后在低速搅拌下真空脱水0.5~1h,使之含水量达到要求后,解除真空并通氮气后备用。
为了给浇注机各计量泵的连续供料,每个组份均设有相同规格两套料罐,以便作到一个真空脱水,另一个给计量泵供料。
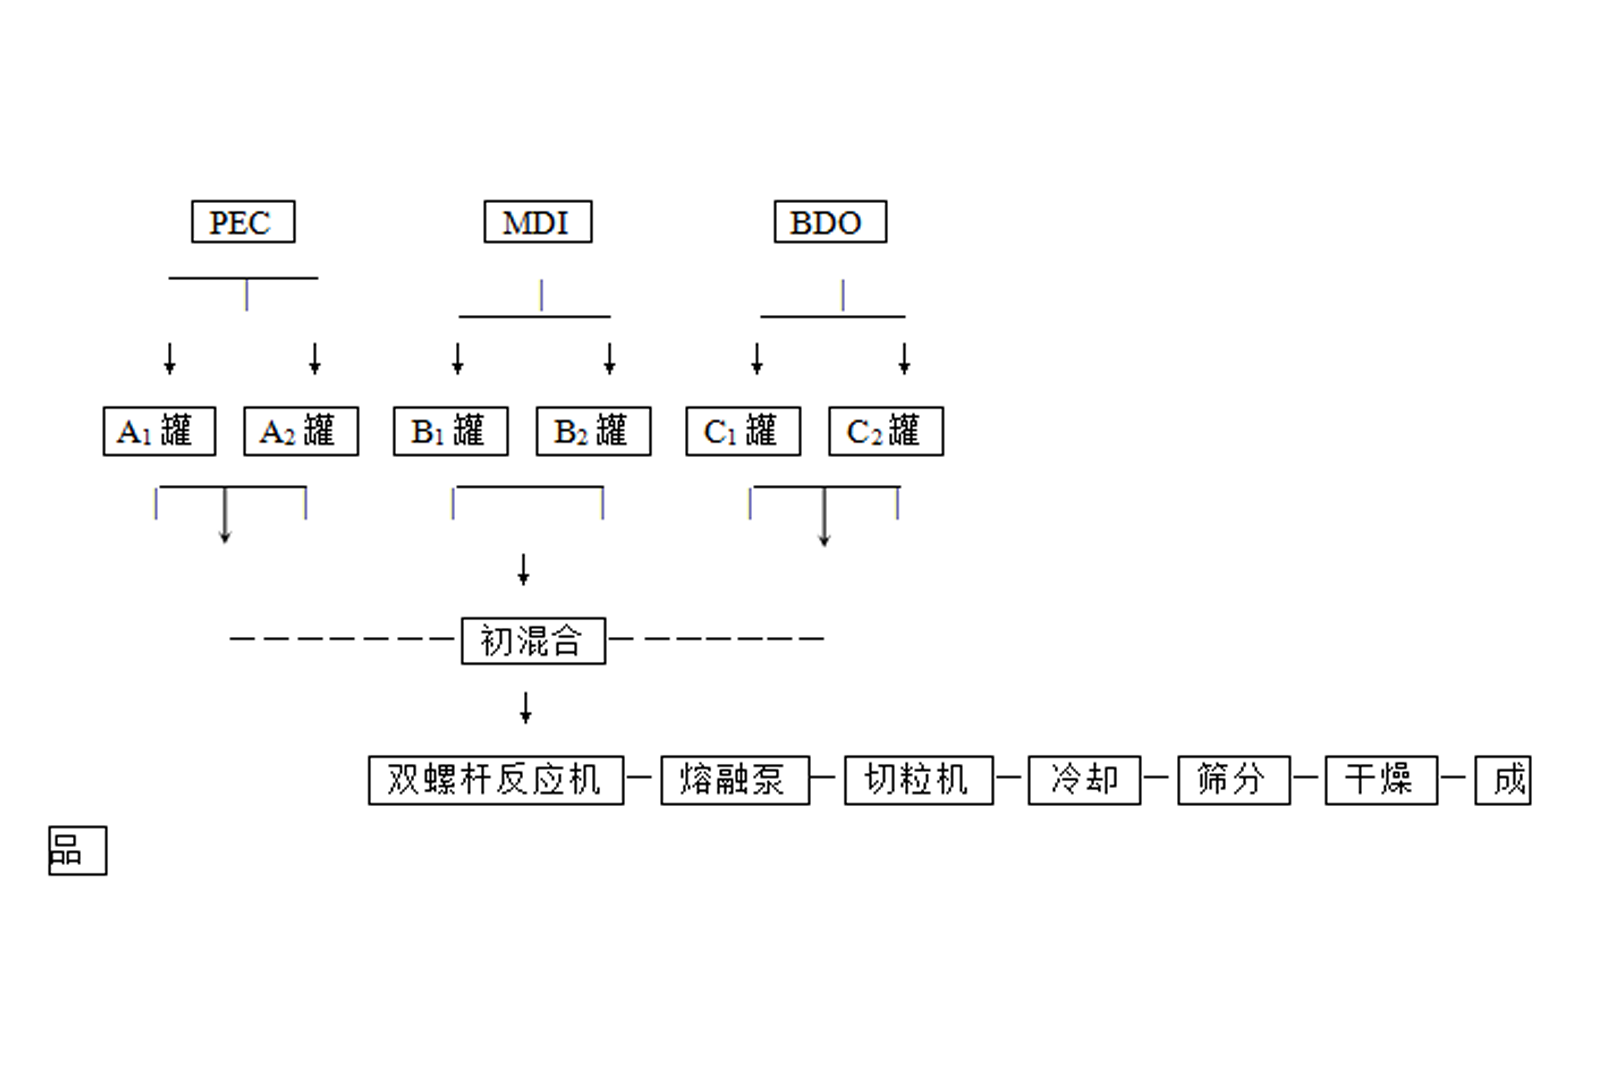
各组原液按配方要求通过计量泵的精确计量输到浇注头,在高速搅拌下进行均匀初混合后,输至双螺反应挤出机使其进一步混合均匀和化学反应,再进行切粒和筛分等。
4.1.2工艺过程(采用双螺杆连续化工艺)
(1) TPU浇注机
① 原料处理:使原料熔化,达到要求温度和脱气,为了作到连续生产,设备两组贮罐,以便分别进行脱气和供料。
② 计量及混合:对各组份进行连续精确计量和初步混合。
(2) 双螺杆反应挤出机:物料的进一步混合和化学反应及输送。(双轴同向旋转、完全啮合,具有自清洁作用)
具有下列特点:
① 在高温高压下进行反应(温度140~250℃,压力4~7MPa)可确保副反应降到最低限度,高压可抑制带有气体的分解反应。
② 使低分子量齐聚物(~1500g/mol)的质量分数降到最低(~0.36%)
③ 相对运动的两螺杆间应有较高的剪切速度梯度(>2000S-1)使物料良好混合,均质完全,使其反应均匀,不会出现局部凝胶。捏合次数可达7~15次/S。
④ 要求料筒各段温度控制必须均匀而准确,并备快速加热和冷却功能,应具有良好的传热效率。 各段控温参数举例:
一段温控 80~180℃ 六段温控 150~210℃
二段温控 100~200℃ 七段温控 140~200℃
三段温控 150~210℃ 八段温控 100~190℃
四段温控 150~210℃ 九段温控 90~200℃
五段温控 150~210℃ 机头温控 90~200℃
(3) 高压水流切粒机及离心干燥,分级筛和自动包装。
4.1.3流程框图:
4.1.4主要设备简介:
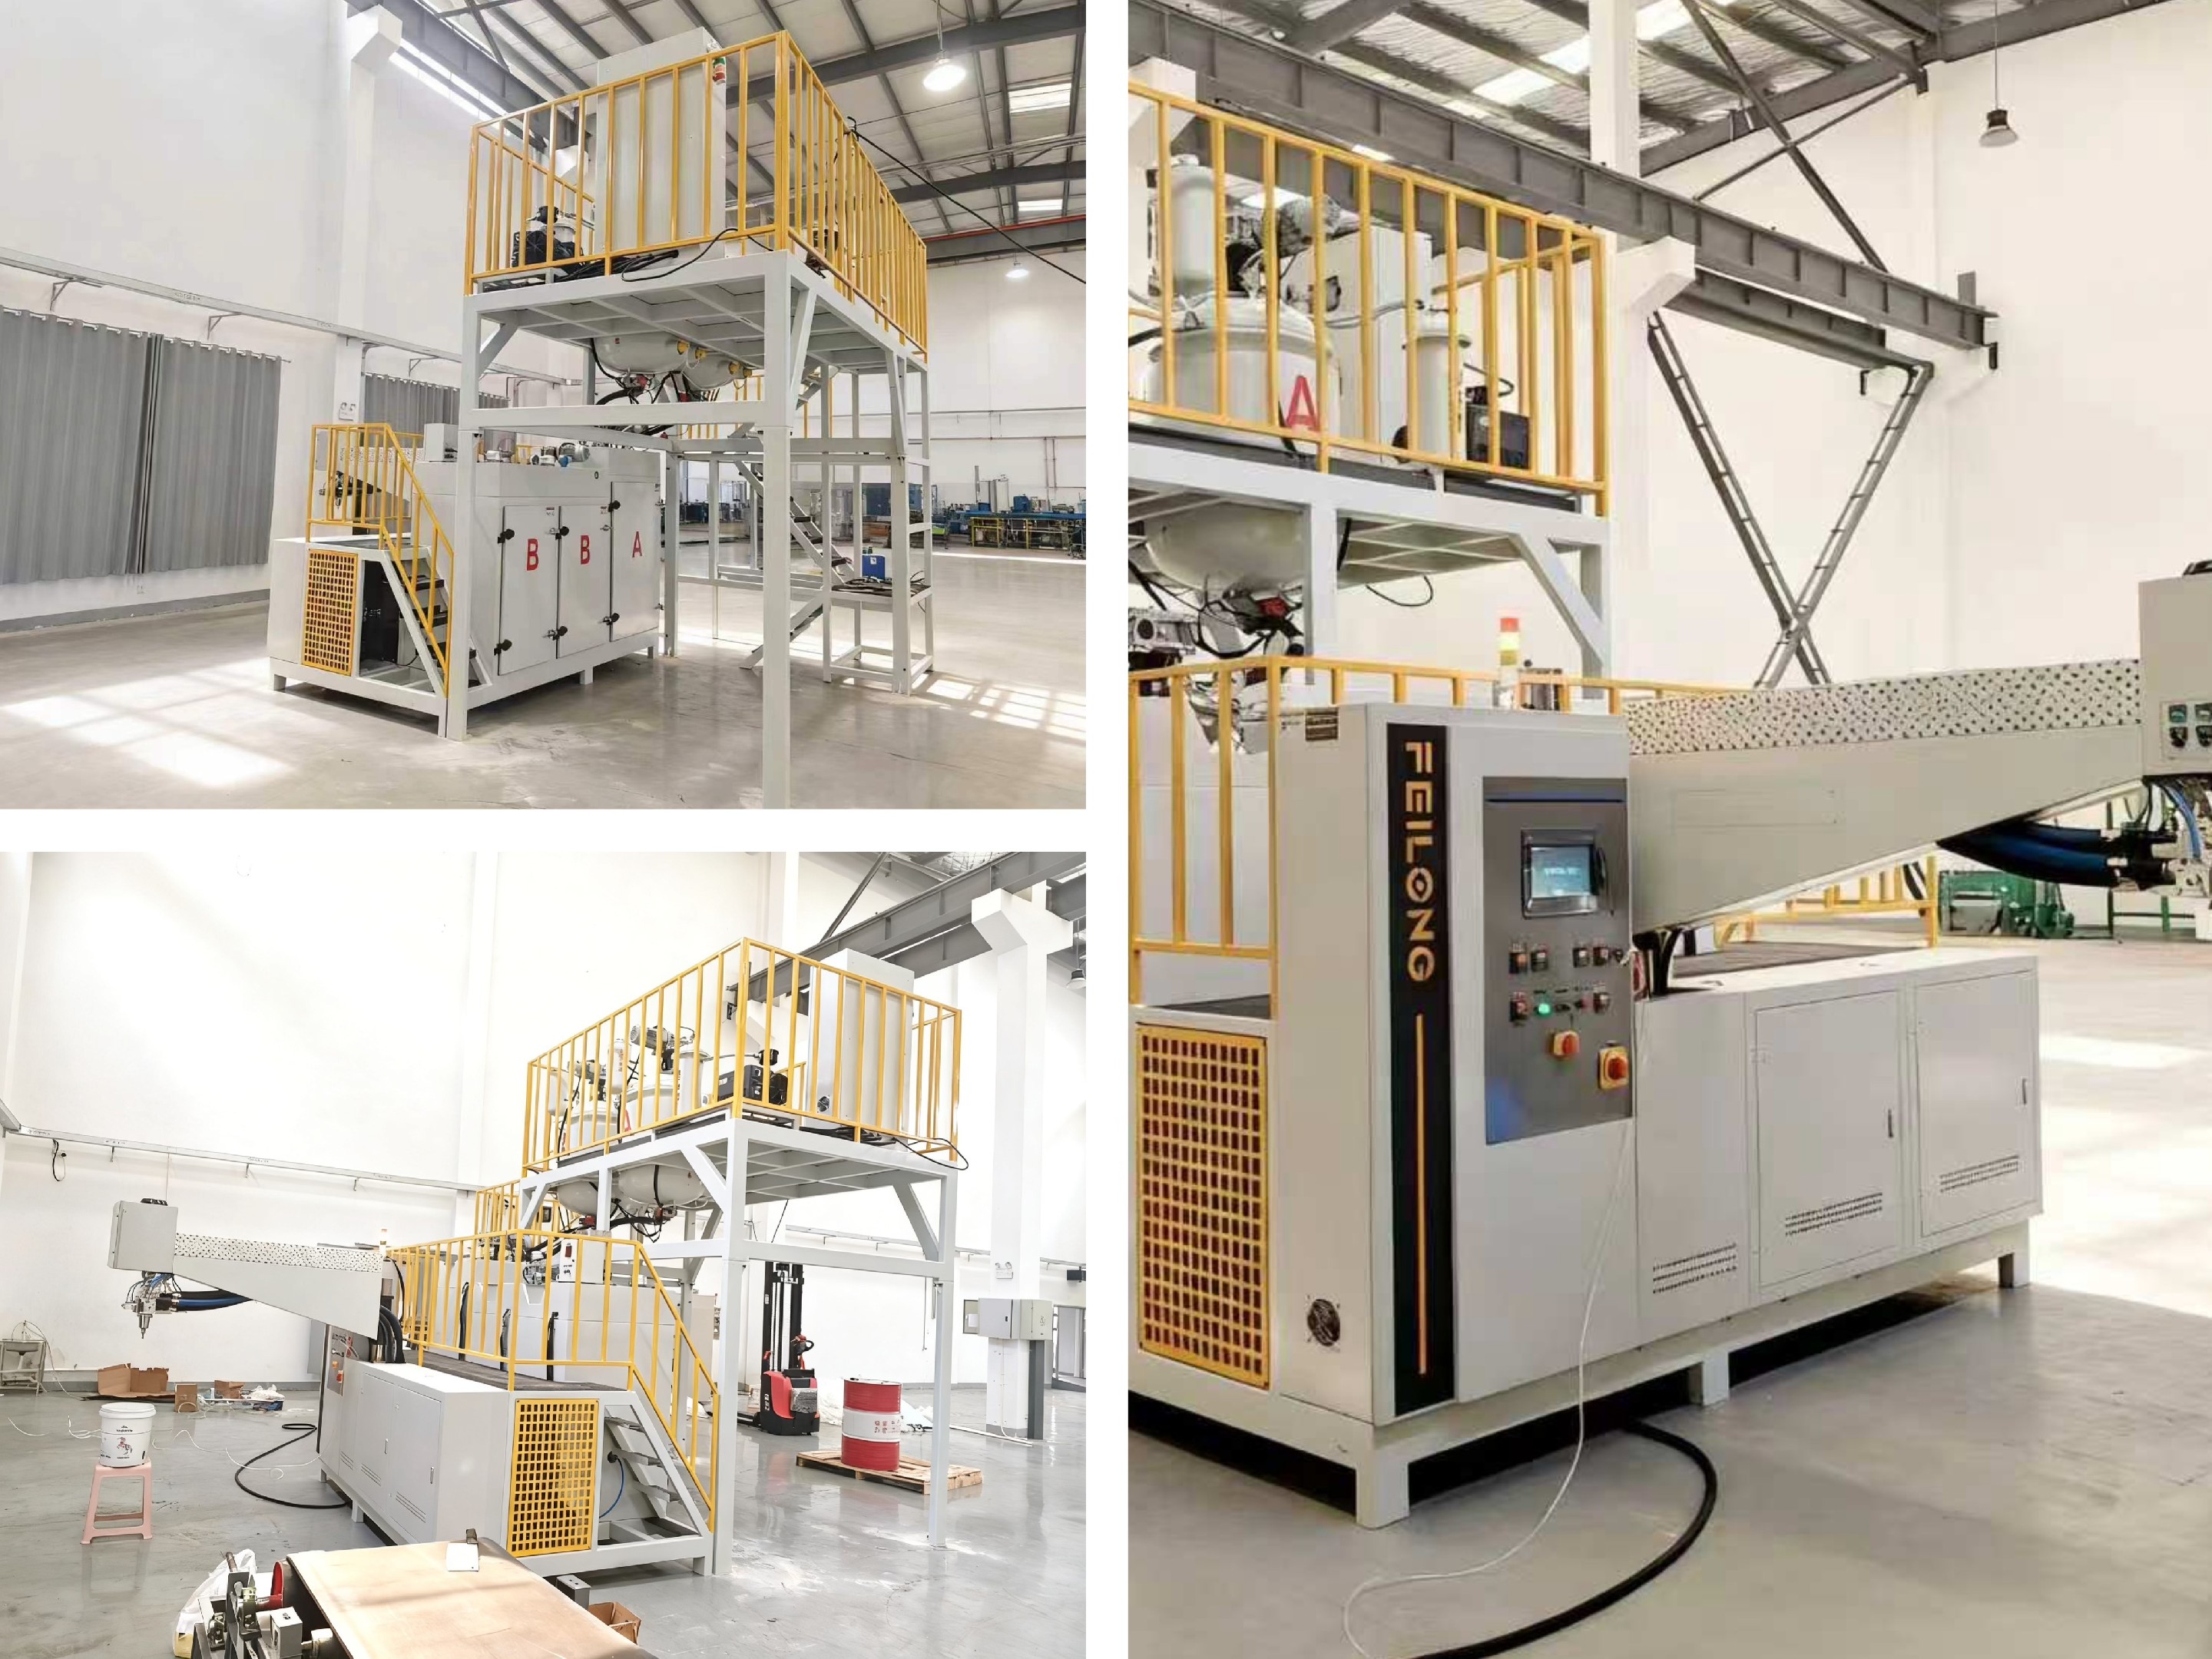
4.1.4.1TPU浇注机:(TPU30F-Ⅲ型)
(1) 主要参数:
①总浇注量:1~5kg/min(16.6~83.3g/s)设计混合比:A:B:C=100:(20~70):30;计量误差≤±0.5%
②工作温度:A料:80~90℃;B料:50~60℃;C料:30~50℃,浇注头:70~80℃
③温度误差:±2℃ 真空度:5~10mmHg
(2)原料处理设备:
①A料(PES)罐:2×140L(φ500×600),三层结构:不锈钢内胆,导热油加热夹套,外包聚氨酯硬泡绝热层,附有框式搅拌(转速30r.p.m,功率0.55kw)设有精密轴封以保证料罐的气密性。设有加料口、视镜、真空及加N2口,最低液面报警装置,加热功率2×4.5kw。
②B料(MDI)罐:2×120L(φ500×500),三层结构:不锈钢内胆,导热油加热夹套,外包聚氨酯硬泡绝热层,附有框式搅拌(转速60r.p.m,功率0.55kw)设有精密轴封以保证料罐的气密性。设有加料口、视镜、真空及加N2口,最低液面报警装置,加热功率2×4.5kw。
③C料(BDO)罐:2×80L(φ400×500),三层结构:不锈钢内胆,导热油加热夹套,外包聚氨酯硬泡绝热层,附有框式搅拌(转速60r.p.m,功率0.55kw)设有精密轴封以保证料罐的气密性。设有加料口、视镜、真空及加N2口,最低液面报警装置,加热功率(1+2)kw。
(3)真空系统:
真空缓冲罐:80L(φ400×500)不锈钢多层挡板式。
真空泵:2X-15A(2.2kw)
(4)加热系统:(A、B、C分设三套)
导热油箱:70L,加热功率4.5kw
循环油泵:B-BB16型齿轮油泵0.75kw6P
4.1.4.2TPU浇注机:(TPU30F-Ⅲ)
(5)计量泵:高精度低速计量泵(耐压10MPa,耐温450℃)由高精度齿轮减速电机传动,用进口变频器调速。(各组份设有精密进口数字流量计,对各计量泵进行闭环自动控制)
A泵 GJ20 转速30~200r.p.m,功率0.75kw 4P
B泵GJ12 转速30~200r.p.m,功率0.75kw 4P
C泵GJ9 转速30~200r.p.m,功率0.75kw 4P
(6)浇注头:三组份高温型浇注头,可作到混合均匀和不产生气泡,搅拌电机1.5kw2P,转速3000~8000r.p.m(变频调速)
(7)控制及电器:
① 采用数显智能温控仪,使过滤器、计量泵及浇注头加热可靠,控制准确;
② 压力、转速(配比)等采用全数字精密仪表;
③ 电器采用进口元件。
4.1.4.3双螺杆反应挤出机:(仅供用户选机时参考)
LSF-68型(九段调温筒体)(JB/T5420-91)
螺杆公称直径:φ68 中心距60,螺杆长径比48,螺杆和筒体的间隙≤0.02mm
螺杆最高转速260r.p.m,(螺杆转速应以物料在螺杆筒内停留时间1~2min为宜)主电机功率40kw,最高产量200kg/h。
由于同向旋转双螺杆在啮合处的速度方向相反,一根螺杆要把物料拉入啮合间隙,另一螺杆把物料从间隙中推出,使物料呈∞形前进,这种速度的改变及在啮合区较大的相对速度,非常有利于物料的混合和均比。因啮合区间隙很小,啮合处螺纹和螺槽的速度方向相反,故具有很高的剪切速度,具有自洁功能,即能刮去粘附在螺杆上的任何积料。
4.2传送床连续法:
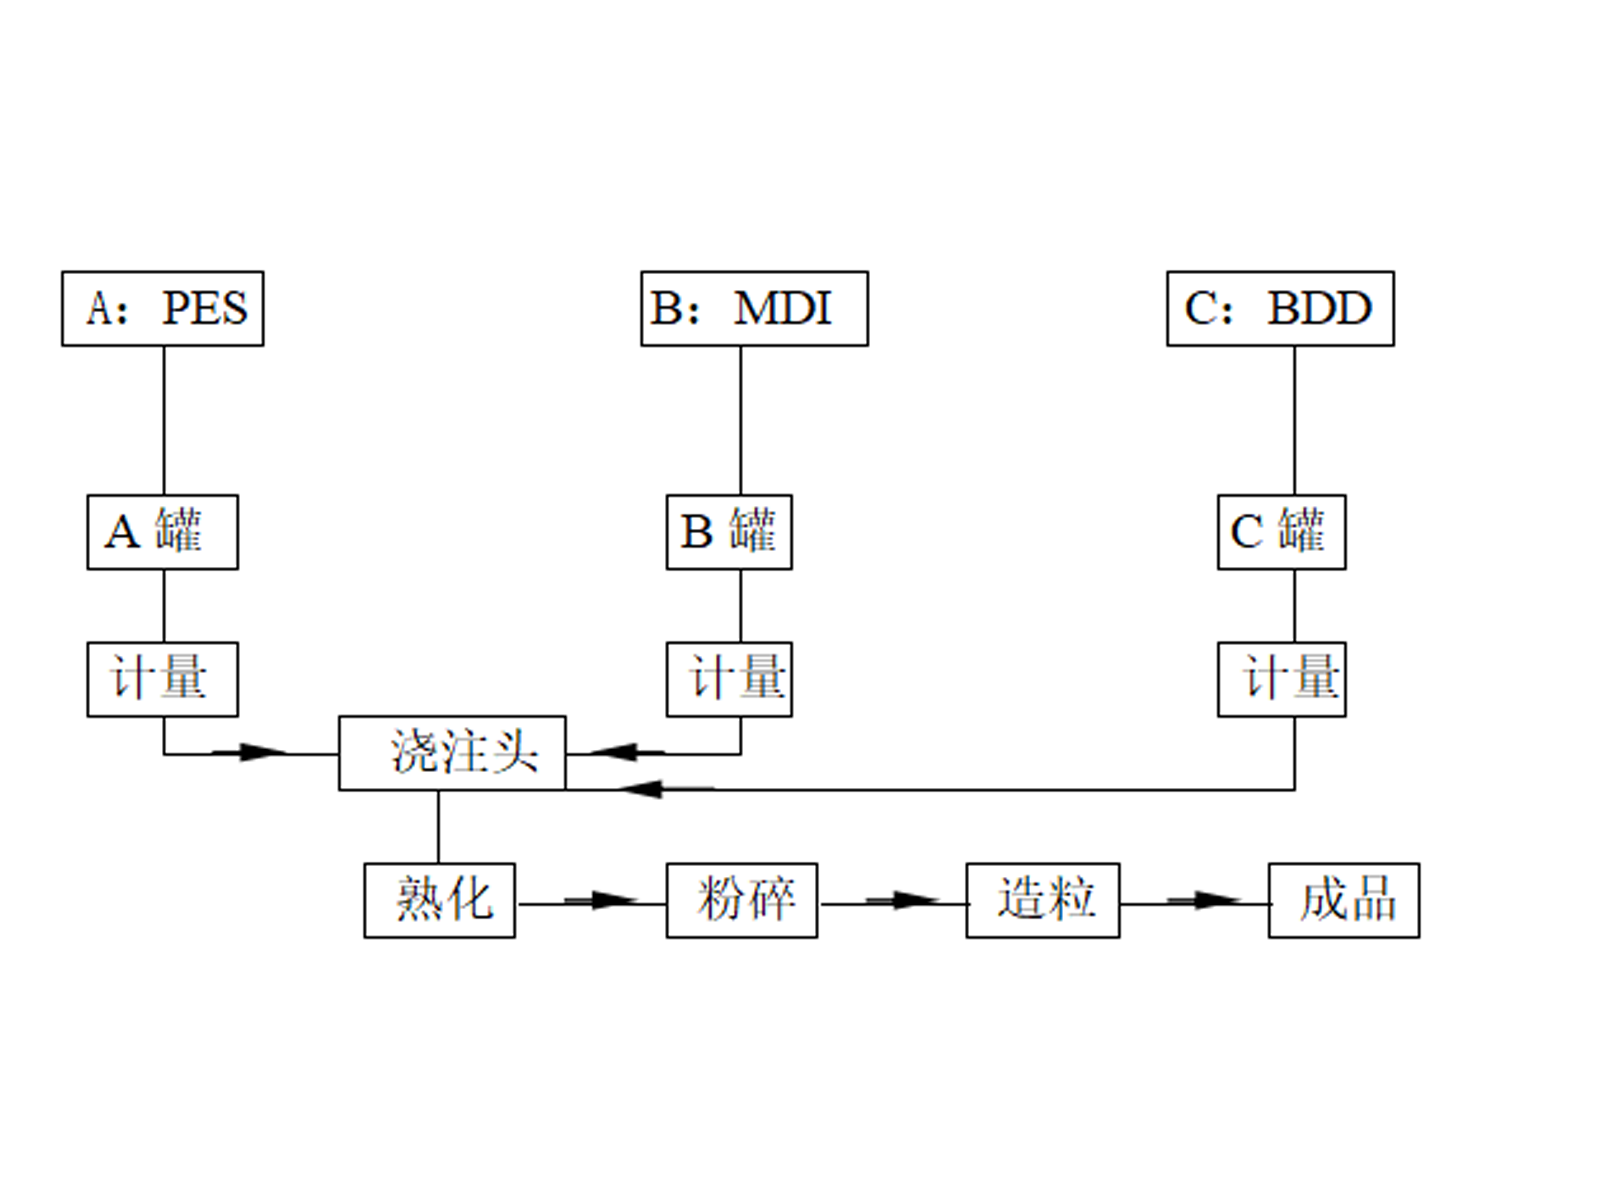
4.2.1生产工艺:将高分子聚酯二醇(PES)和低分子二醇(BDO)分别投入A、C罐搅拌下进行真空脱水0.5~1h,使之含水量<0.05%,通氮气解除真空后备用。(A料温度80~90℃,B料50~60℃)将冷藏的MDI在60℃下真空加热1h,以脱除凝附水分,按要求的混合比由计量泵输到浇注头,在高速搅拌下,混合均匀并不得产生气泡,而浇在熟化器中,经熟化后造粒即为成品。
4.2.2流程框图
4.2.3 TPU弹性体浇注机TPU30F-Ⅲ
总吐出量:1~5kg/min(16.6~83.33g/s)混合比A:B:C=100:(20~70):30
四个质量要求:(“准”、“匀”、“稳”、“泡”)
1、“准”:计量准确,其混合比计量误差≤0.2%;
2、“匀”:各组份混合均匀,反应完全。
3、“稳”:料温稳定,误差≤±2℃;
4、“泡”:混合料中不含气泡。
5、国产TPU举例:
5.1聚醚型聚氨酯热塑性弹性体(TPU)(PTEG-MDI-BDO)
5.1.1特性:遇热塑化,可在塑料加工设备上加工成制品。具有优良的耐水解、耐低温、耐候、耐臭氧和电气绝缘性。在干燥条件下最高使用温度为80℃。
5.1.2生产方法:采用共聚法。以四氢呋喃均聚醚二醇(PTEG)为原料,以1,4丁二醇(BDO)为扩链剂,与二苯基甲烷二异氰酸酯(MDI)进行共聚反应而得。
5.1.3应用领域:主要用于生产各种电线、电缆的绝缘层和护套,高压油管和水管,各种形状的圈、垫、片等制品,以及吹塑制成薄膜制品。各种运动鞋底及鞋帮,机械密封件,过滤筛具等。还用于配制涂料和粘合剂。
5.1.4规格(企业标准)
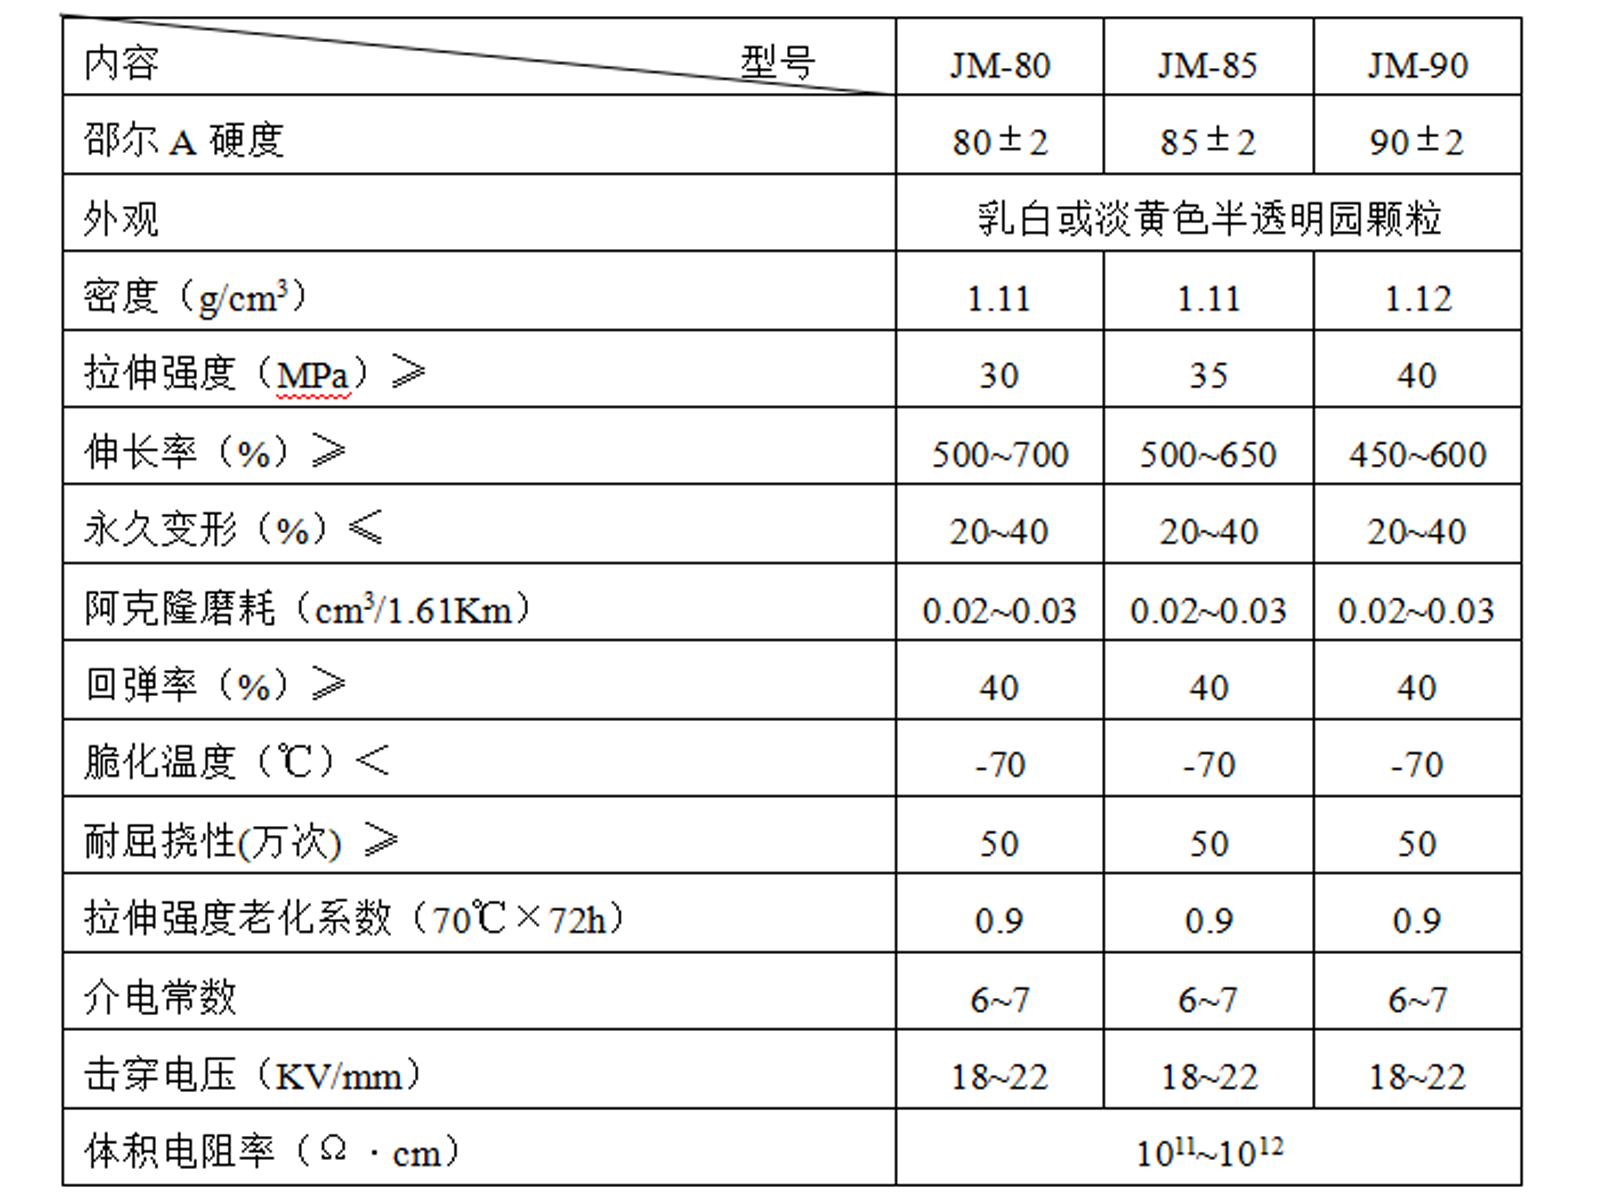
5.1.5生产单位举例:山西省化工研究院,天津塑料化工厂、山东鲁南化工厂、天津聚氨酯制品厂等。
5.2聚酯型聚氨酯热塑性弹性体(TPU)(PES-MDI-BDO)
5.2.1特性:遇热塑化,可在塑加工设备上加工。机械强度高,具有优良的耐磨、耐油、耐干燥老化、耐低温性和电气绝缘性能。但耐水性较差,在热水或湿热条件下易水解。
5.2.2生产方法:采用共聚法,以已二酸,乙二醇或丁二醇为原料,反应得到聚酯二醇,在扩链剂存在下与二苯甲烷二异氰酸酯(MDI)进行共聚反应而得。
5.2.3应用领域:可用于制备耐压胶管、导气管、食品用运输带、热熔薄膜、楼梯防滑垫、电线护套、管道被覆护套、圆皮带、三角带、鞋底、鞋帮、防滑链、矿田石筛、食品粉筛、各种齿输、割草机密封件及防尘圈。
5.2.4规格(企业标准)
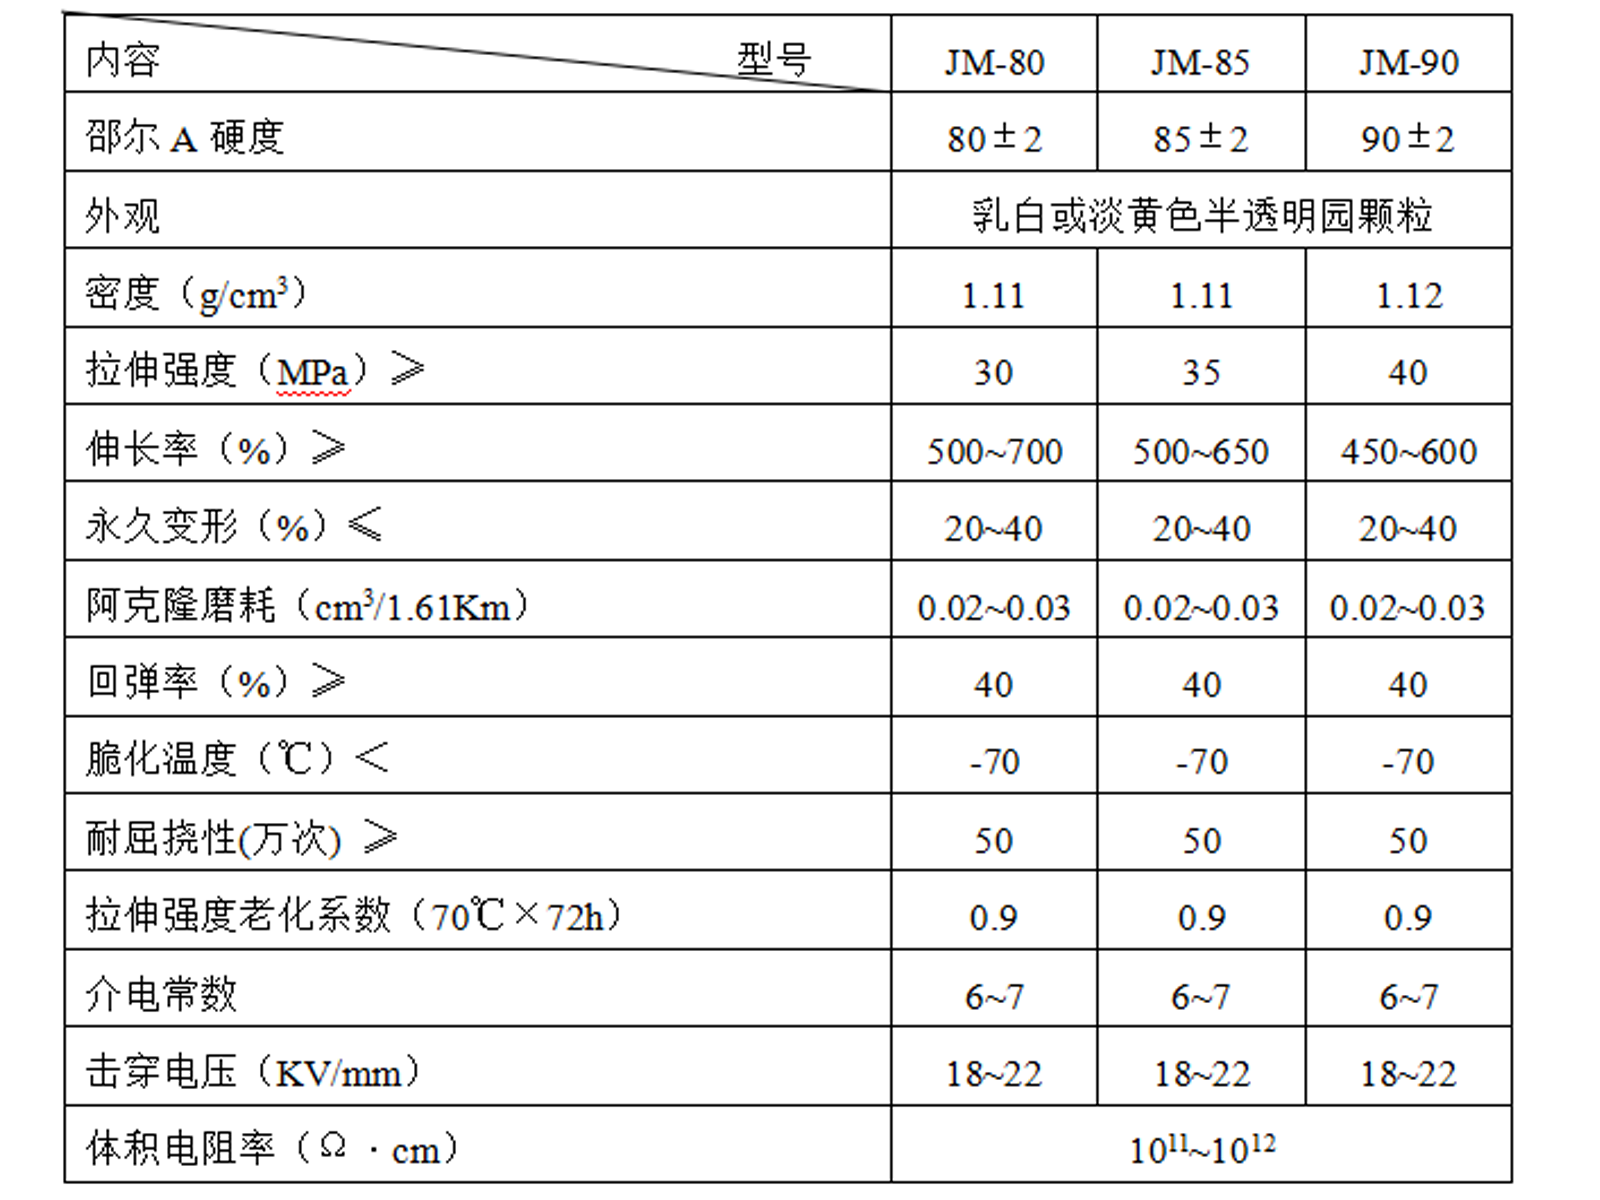
5.2.5生产单位举例:天津聚氨酯塑料制品厂,浙江三门聚氨酯制品厂,山西省化工研究院、沈阳聚氨酯制品厂,济南兴华聚氨酯制品厂等。
本文承蒙国贾林才先生及赵雨花女士和刘凉冰同志的热情审核,提了很多宝贵意见,特此致谢!
聚氨酯整体解决方案提供商
手机:张经理 138-0668-4906
电话:0577-86052501
邮箱:FL@pumcn.com
地址:温州市瓯海区104国道鹅湖段83号宏地智能科创城8幢
网址:www.pumcn.com


截屏,微信识别二维码